
Уводзіны: Пасля коўкі/ліцця і тэрмічнай апрацоўкі асноўным працэсам вытворчасці якасных валкоў з'яўляецца механічная апрацоўка. Яна вызначае дакладнасць памераў і якасць працоўнай паверхні, непасрэдна ўплываючы на якасць пракатных лістоў і тэрмін службы валкоў.
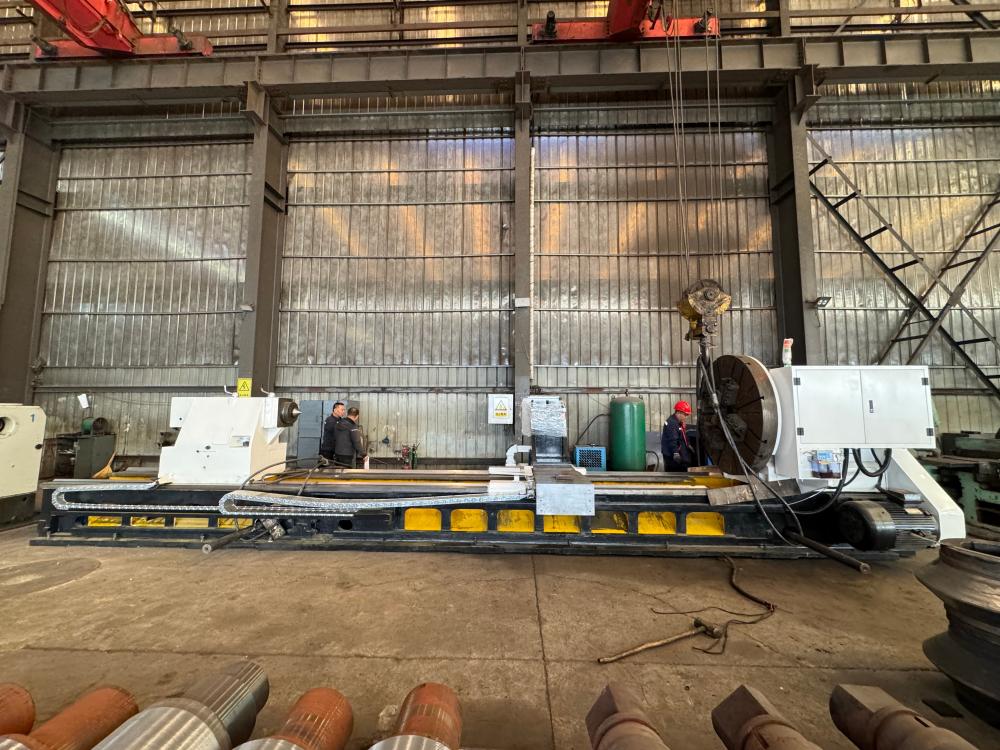
1. Уваходны кантроль Праверце памеры і стан паверхні тэрмічна апрацаваных нарыхтовак, пацвердзіце прыпуск на апрацоўку і ўсталюйце спасылку на апрацоўку.
2. Чарнавая апрацоўка на станку з ЧПУ. Выдаліце аксідную акаліну з дапамогай магутнага такарнага станка, апрацуйце корпус і шыйку валка, пакіньце прыпуск для чыставой апрацоўкі.
3. Такарны станок з ЧПУ для чыставой апрацоўкі крывой профілю вальца, шыйкі вальца і пасадачных месцаў падшыпнікаў; кантроль дапушчальных памераў, прамалінейнасці і канцэнтрычнасці.
4. Дакладнае цыліндрычнае шліфаванне. Апрацоўка працоўнай паверхні валкоў на шліфавальным станку павінна гарантаваць кругласць, цыліндрычнасць і шурпатасць паверхні. Гэта ключавая працэдура для якасці пракатнага ліста.
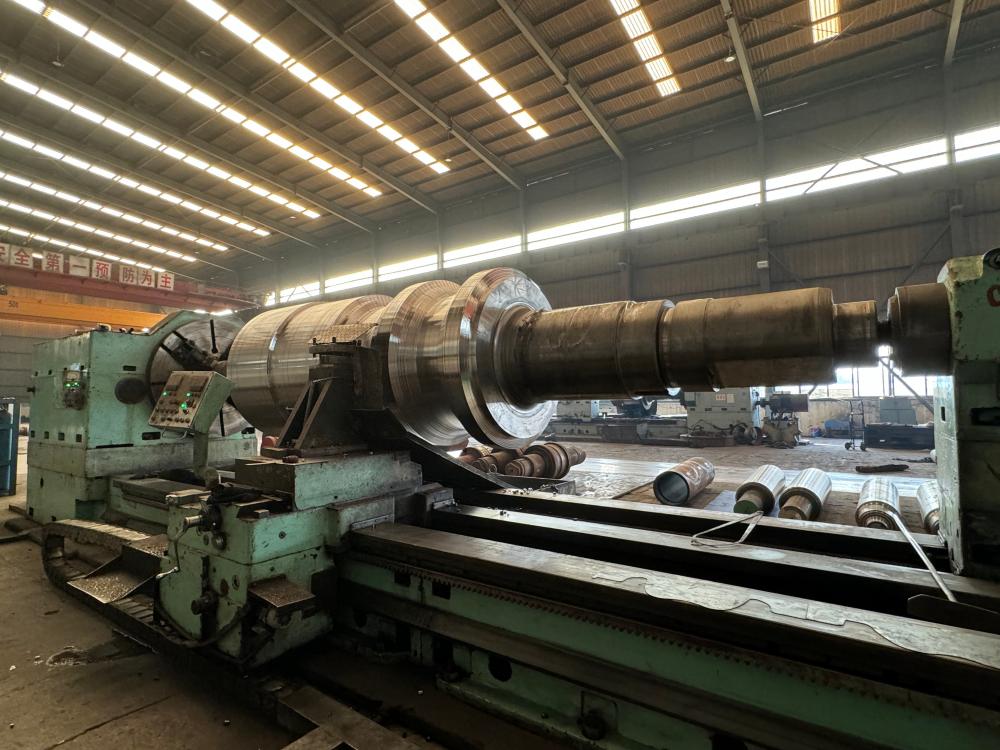
5. Дакладныя вымярэнні. Праверце памеры, біццё і геаметрычныя допускі ў адпаведнасці з патрабаваннямі чарцяжа.
6. Дынамічная балансоўка (дадаткова для высакахуткасных валкоў). Выключае вярчальны дысбаланс для зніжэння вібрацыі падчас працы млына.
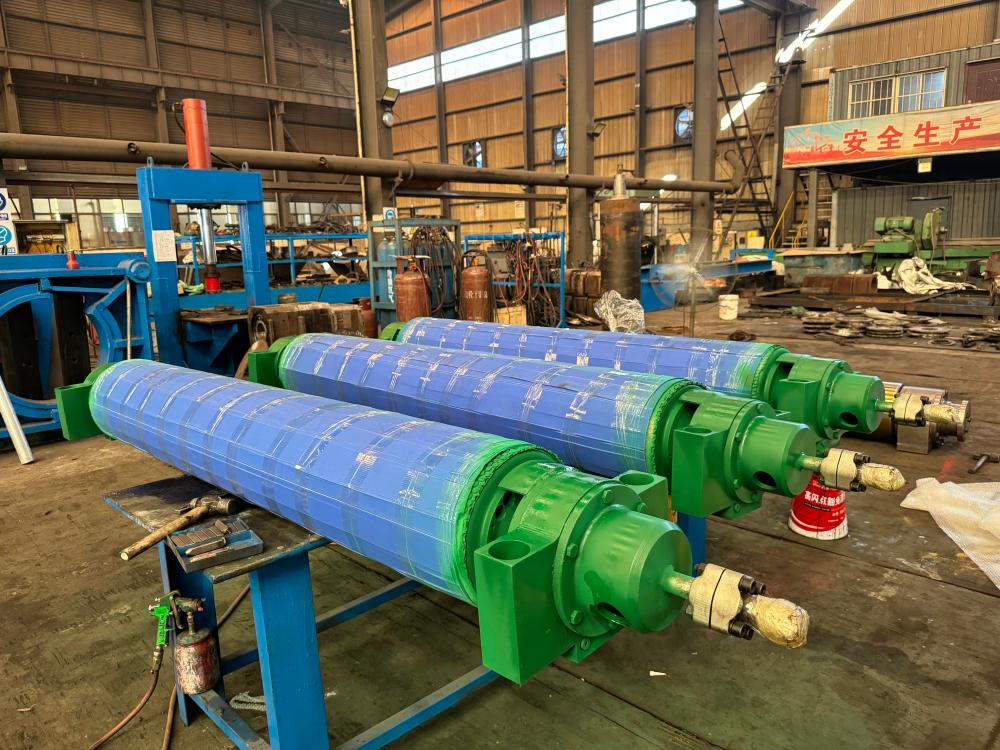
7. Канчатковая праверка і антыкаразійная апрацоўка. Поўны паўторны агляд, ачыстка дэталі і нанясенне антыкаразійнага пакрыцця.
Выснова: Механічная апрацоўка даводзіць тэрмічна апрацаваныя нарыхтоўкі да канчатковых памераў. Гэта канчатковы працэс фармавання, які забяспечвае стабільныя характарыстыкі пракаткі валкоў на сталеліцейных заводах.
Час публікацыі: 19 кастрычніка 2026 г.


